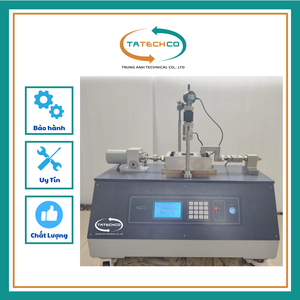
HỆ THỐNG MÁY CẮT PHẲNG VÀ CẮT DƯ TỰ ĐỘNG HOÀN TOÀN
Model: TKA-DDS-5F
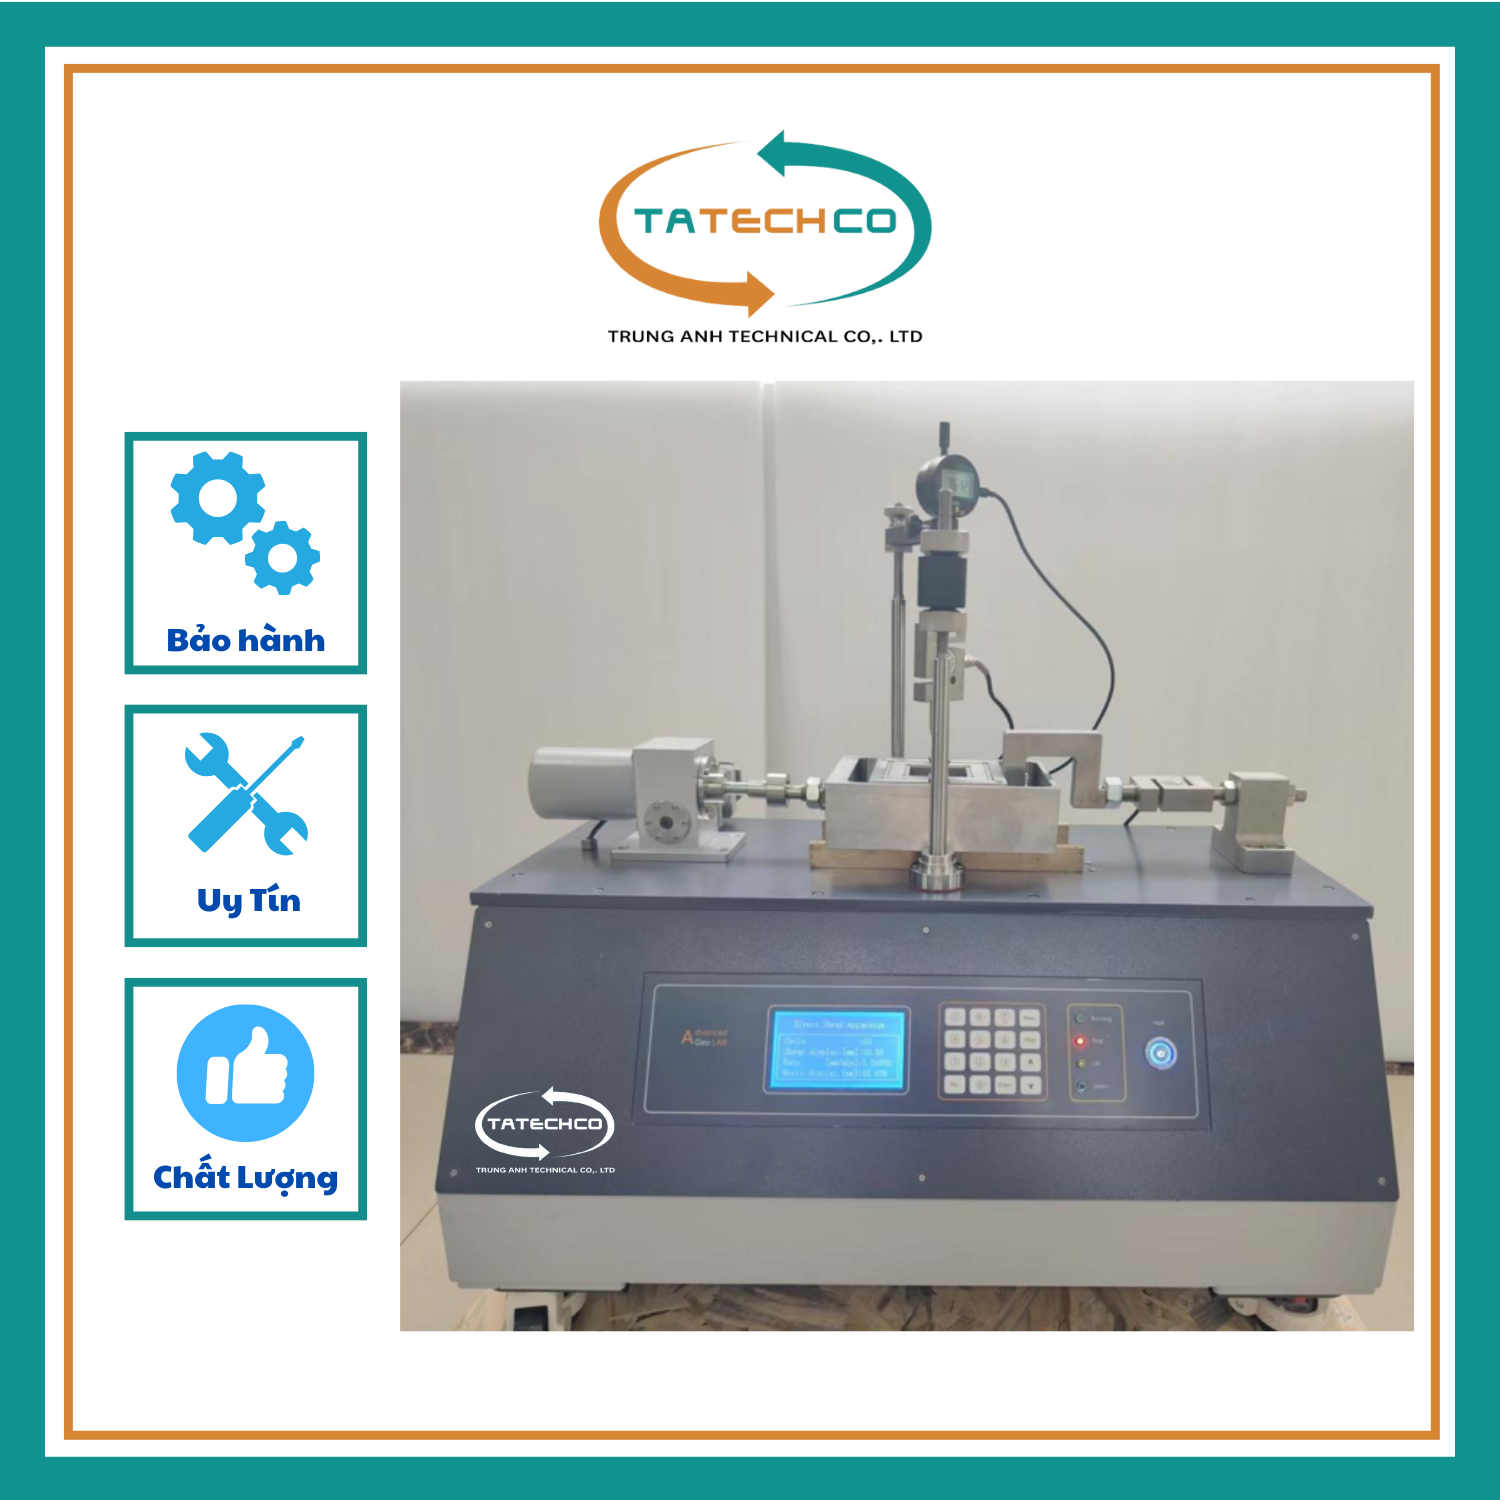
Hình 1. Hệ thống máy cắt phẳng và cắt dư tự động hoàn toàn
I. GIỚI THIỆU THIẾT BỊ
Máy cắt phẳng và cắt dư tự động hoàn toàn TKA-DDS-5F được sử dụng để xác định cường độ kháng cắt và cường độ kháng cắt dư của đất, phù hợp sử dụng trong các phòng thí nghiệm, trường đại học và viện nghiên cứu.
So với các thiết bị cắt phẳng truyền thống, hệ thống có những đặc điểm nổi bật sau:
-
Hệ thống truyền động sử dụng động cơ bước có khả năng đảo chiều.
-
Tốc độ cắt có thể điều chỉnh linh hoạt trong phạm vi cho phép, với tốc độ nhỏ nhất đạt 0,00001 mm/phút.
-
Nguồn điện sử dụng: 110–220 V.
-
Hệ thống gia tải thẳng đứng sử dụng phương pháp khí nén tự động hoặc cơ cấu cơ khí truyền động bằng động cơ để tác dụng tải trọng lên mẫu thử. Thiết kế này loại bỏ việc sử dụng các quả cân gia tải cồng kềnh như ở các thiết bị truyền thống.
-
Tích hợp cơ cấu đảo chiều lực đẩy, cho phép hộp cắt thực hiện chuyển động cắt qua lại.
-
Toàn bộ quá trình vận hành có thể được điều khiển thông qua phần mềm TKA. Các phép thử được thực hiện theo chương trình đã thiết lập trước. Dữ liệu thử nghiệm được phần mềm tự động thu thập và xử lý.
-
Thiết bị có độ chính xác cao, mức độ tự động hóa cao và dễ dàng vận hành.
II. CẤU HÌNH THIẾT BỊ TIÊU CHUẨN
Thiết bị bao gồm các bộ phận chính sau:
1. Hộp cắt
-
Cấu hình tiêu chuẩn: Hộp cắt hình vuông kích thước 100 × 100 mm và 60 × 60 mm.
-
Cấu hình tùy chọn: Hộp cắt hình tròn có đường kính Ø50 mm, Ø61,4 mm, Ø61,8 mm, Ø63,5 mm, Ø70 mm và Ø100 mm.
2. Hệ thống gia tải thẳng đứng
-
Trang bị cảm biến lực và cảm biến chuyển vị.
-
Gia tải bằng phương pháp khí nén.
-
Thao tác gia tải nhanh, thuận tiện và có độ chính xác cao.
3. Hệ thống gia tải theo phương ngang
-
Trang bị cảm biến lực và cảm biến chuyển vị.
-
Gia tải bằng phương pháp cơ khí.
4. Hệ thống điều khiển servo
-
Gồm 01 bộ điều khiển servo.
-
Điều khiển hệ thống gia tải, cho phép thực hiện điều khiển theo biến dạng và ứng suất.
5. Hệ thống thu thập dữ liệu
-
Thu thập tín hiệu và dữ liệu từ các cảm biến đo.
6. Khung máy chính
-
Gồm 01 bộ khung máy để lắp đặt, cố định các bộ phận và phụ kiện.
7. Phần mềm điều khiển
-
Phần mềm thu thập dữ liệu và điều khiển toàn bộ hệ thống.
III. THÔNG SỐ KỸ THUẬT
1. Hệ thống điều khiển và khả năng thử nghiệm
-
Điều khiển tự động hoàn toàn trong suốt quá trình gia tải.
-
Điều khiển phản hồi bằng hệ thống servo.
-
Lực gia tải thẳng đứng lớn nhất: 5 kN.
-
Lực cắt ngang lớn nhất: 5 kN.
-
Các phương pháp thử nghiệm:
-
Thử cắt nhanh.
-
Thử cắt sau cố kết tiêu chuẩn.
-
Thử cắt qua lại.
-
Thử cắt dư (tùy chọn).
-
2. Hệ thống gia tải thẳng đứng
-
Lực nén thẳng đứng lớn nhất: 5 kN.
-
Độ chính xác gia tải: ±3 N.
-
Ứng suất pháp được điều khiển thông qua cảm biến lực thẳng đứng.
-
Phạm vi đo của cảm biến lực: 5 kN.
-
Độ phân giải: 1 N.
-
Độ chính xác cảm biến: ±0,15% F.S.
3. Hệ thống gia tải theo phương ngang
-
Lực cắt ngang lớn nhất: 5 kN.
-
Độ chính xác gia tải: ±3 N.
-
Ứng suất cắt được điều khiển thông qua cảm biến lực cắt.
-
Phạm vi đo của cảm biến lực: 5 kN.
-
Độ phân giải: 1 N.
-
Độ chính xác cảm biến: ±0,15% F.S.
4. Hệ thống đo chuyển vị thẳng đứng
-
Phương pháp đo: Đồng hồ đo chuyển vị kỹ thuật số.
-
Phạm vi đo: 12,7 mm.
-
Độ phân giải: 1 µm.
-
Độ chính xác: 3 µm.
5. Hệ thống đo chuyển vị ngang
-
Phương pháp đo: Đo chuyển vị thông qua động cơ.
-
Độ phân giải: 1 µm.
-
Độ chính xác: 3 µm.
6. Tốc độ cắt
-
Phạm vi tốc độ: 0,00001–9,99999 mm/phút.
-
Phương pháp điều chỉnh: Điều chỉnh tốc độ vô cấp.
7. Phần mềm TKA
Phần mềm được sử dụng để thu thập dữ liệu và điều khiển hệ thống, bao gồm các mô-đun:
-
Mô-đun ghi và lưu trữ dữ liệu.
-
Mô-đun cố kết tiêu chuẩn.
-
Mô-đun thử cắt tiêu chuẩn.
-
Mô-đun thử cắt nhanh.
-
Mô-đun thử cắt qua lại.
8. Điện áp nguồn: 110–240 V.
9. Điều kiện nhiệt độ làm việc: 0–45°C.
10. Kích thước thiết bị: 820 × 500 × 770 mm.
IV. HƯỚNG DẪN LẮP ĐẶT
1. Lắp đặt thiết bị
Đặt thiết bị lên bàn thí nghiệm. Điều chỉnh 4 vít cân bằng ở phía dưới máy để đảm bảo thiết bị nằm ở vị trí cân bằng.
2. Kết nối các bộ phận
-
Cảm biến lực thẳng đứng: Kết nối với cổng "Vert. Load".
-
Cảm biến chuyển vị thẳng đứng: Kết nối với cổng "Vert. displac.".
-
Cảm biến lực ngang: Kết nối với cổng "Horiz. Load".
-
Động cơ bước (dây nhiều màu): Kết nối với cổng "Motor".
-
Cảm biến giới hạn hành trình ngang (dây màu đen): Kết nối với cổng "Limit Switch".
-
Cổng áp suất: Kết nối với nguồn khí nén.
-
Cổng "Computer": Kết nối với cổng USB trên máy tính thông qua cáp dữ liệu.

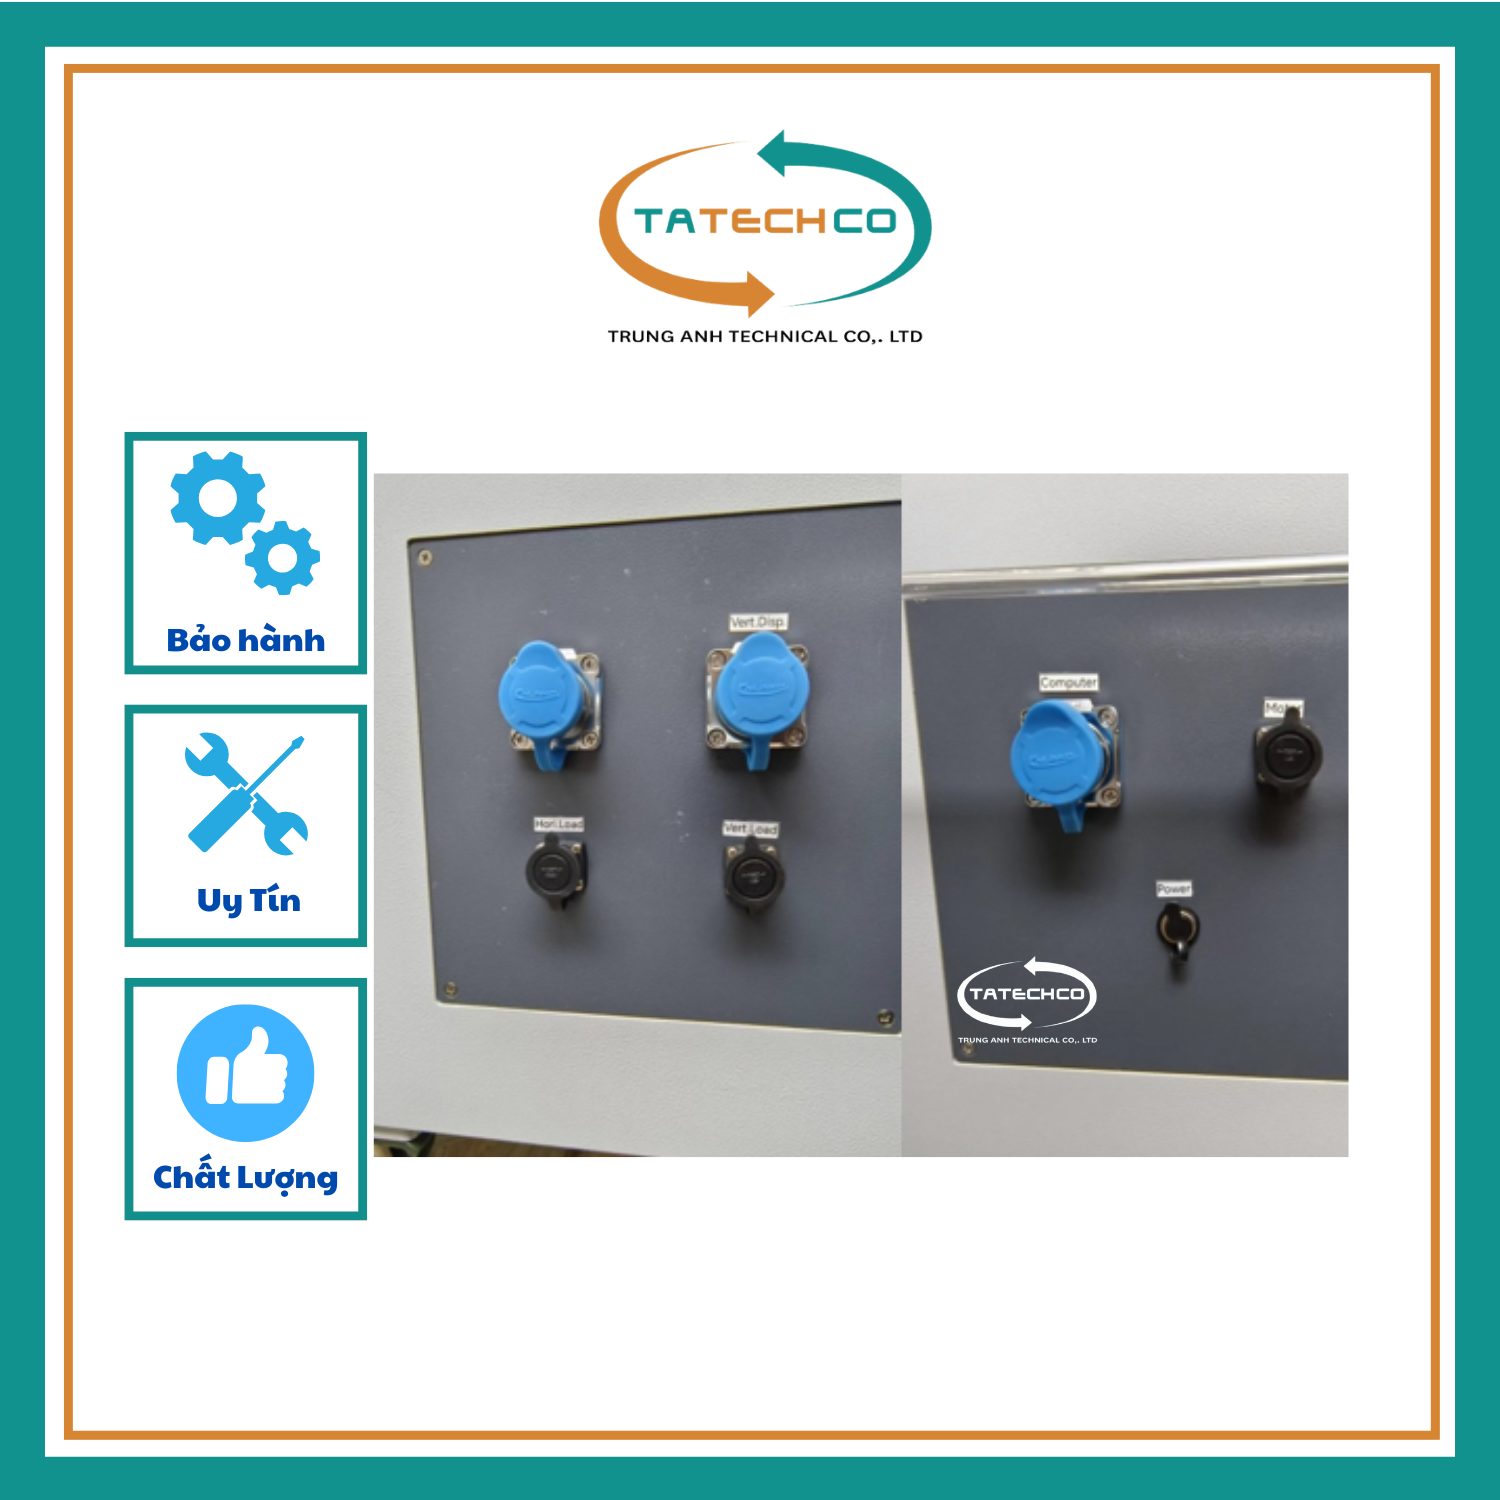
Hình 2. Sơ đồ kết nối dây tín hiệu.
3. Kiểm tra kết nối
-
Cắm dây nguồn điện.
-
Bật công tắc nguồn ở mặt trước thiết bị.
-
Bật nút nguồn màu xanh ở phía trước máy và quan sát màn hình LCD tích hợp.
-
Trước khi bắt đầu thử nghiệm, kiểm tra hoạt động của các cảm biến.
-
Nếu giá trị hiển thị trên phần mềm thay đổi khi tác động lên cảm biến, chứng tỏ hệ thống dây kết nối đã hoạt động bình thường.
4. Điều chỉnh đồng tâm
Đảm bảo tâm của thanh truyền lực thẳng đứng và vị trí lõm trên nắp hộp cắt nằm trên cùng một đường thẳng.
Vị trí đồng tâm đã được điều chỉnh tại nhà máy trước khi xuất xưởng.
Nếu vị trí bị thay đổi trong quá trình sử dụng, người vận hành có thể điều chỉnh bằng cách nhấn các nút:
-
"Fast Moving (left)": Di chuyển nhanh sang trái.
-
"Fast Moving (right)": Di chuyển nhanh sang phải.
Các nút này được sử dụng để điều chỉnh vị trí hộp cắt.
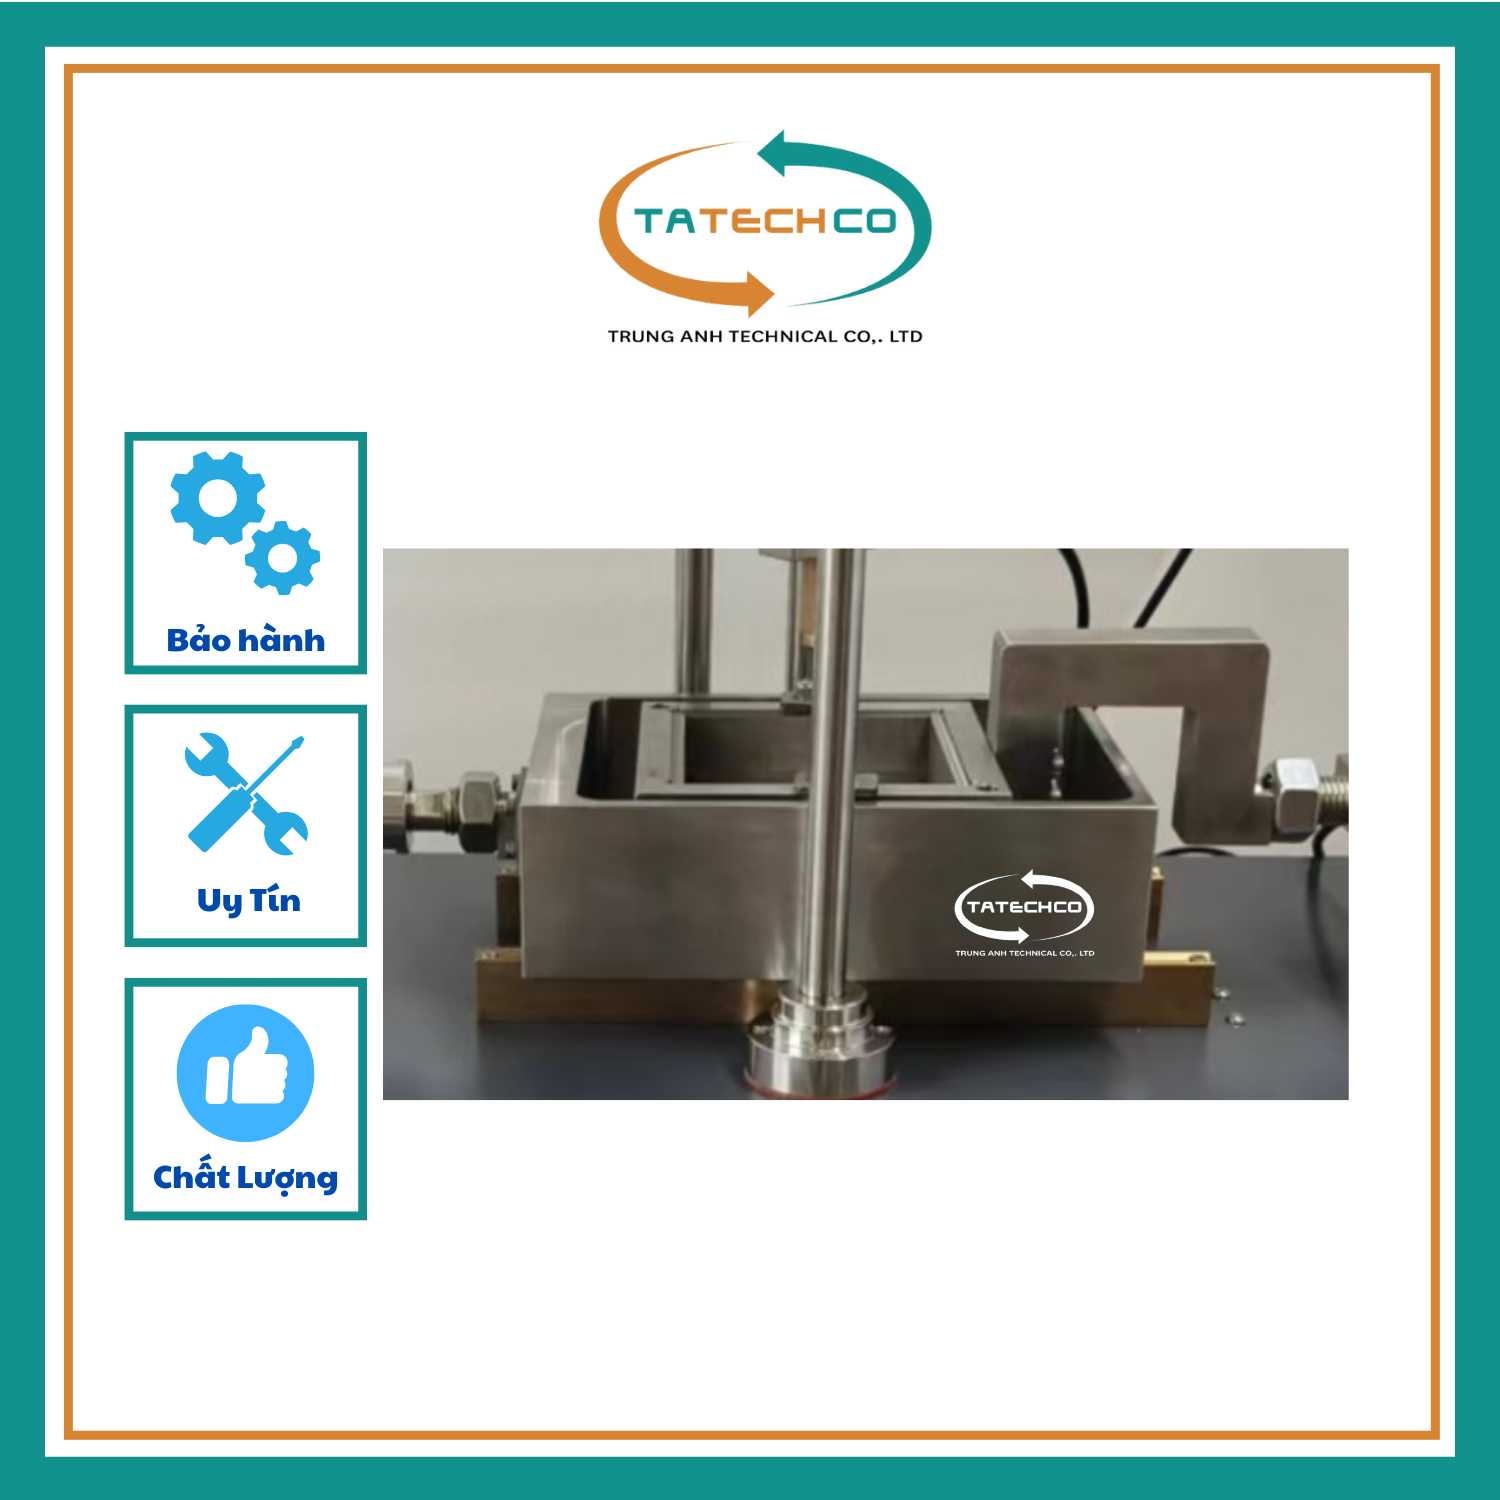
Hình 3. Điều chỉnh đồng tâm.
Lưu ý:
-
Đồng hồ đo chuyển vị kỹ thuật số sẽ tự động đặt giá trị bằng 0 khi khởi động, tức là lấy vị trí hiện tại làm điểm gốc. Vì vậy, người sử dụng cần thiết lập lại điểm 0 tại vị trí phù hợp trước khi bắt đầu thử nghiệm.
Đặt đồng hồ đo chuyển vị ở trạng thái tự nhiên và nhấn nút "Zero" trên đồng hồ để đưa giá trị về 0.
-
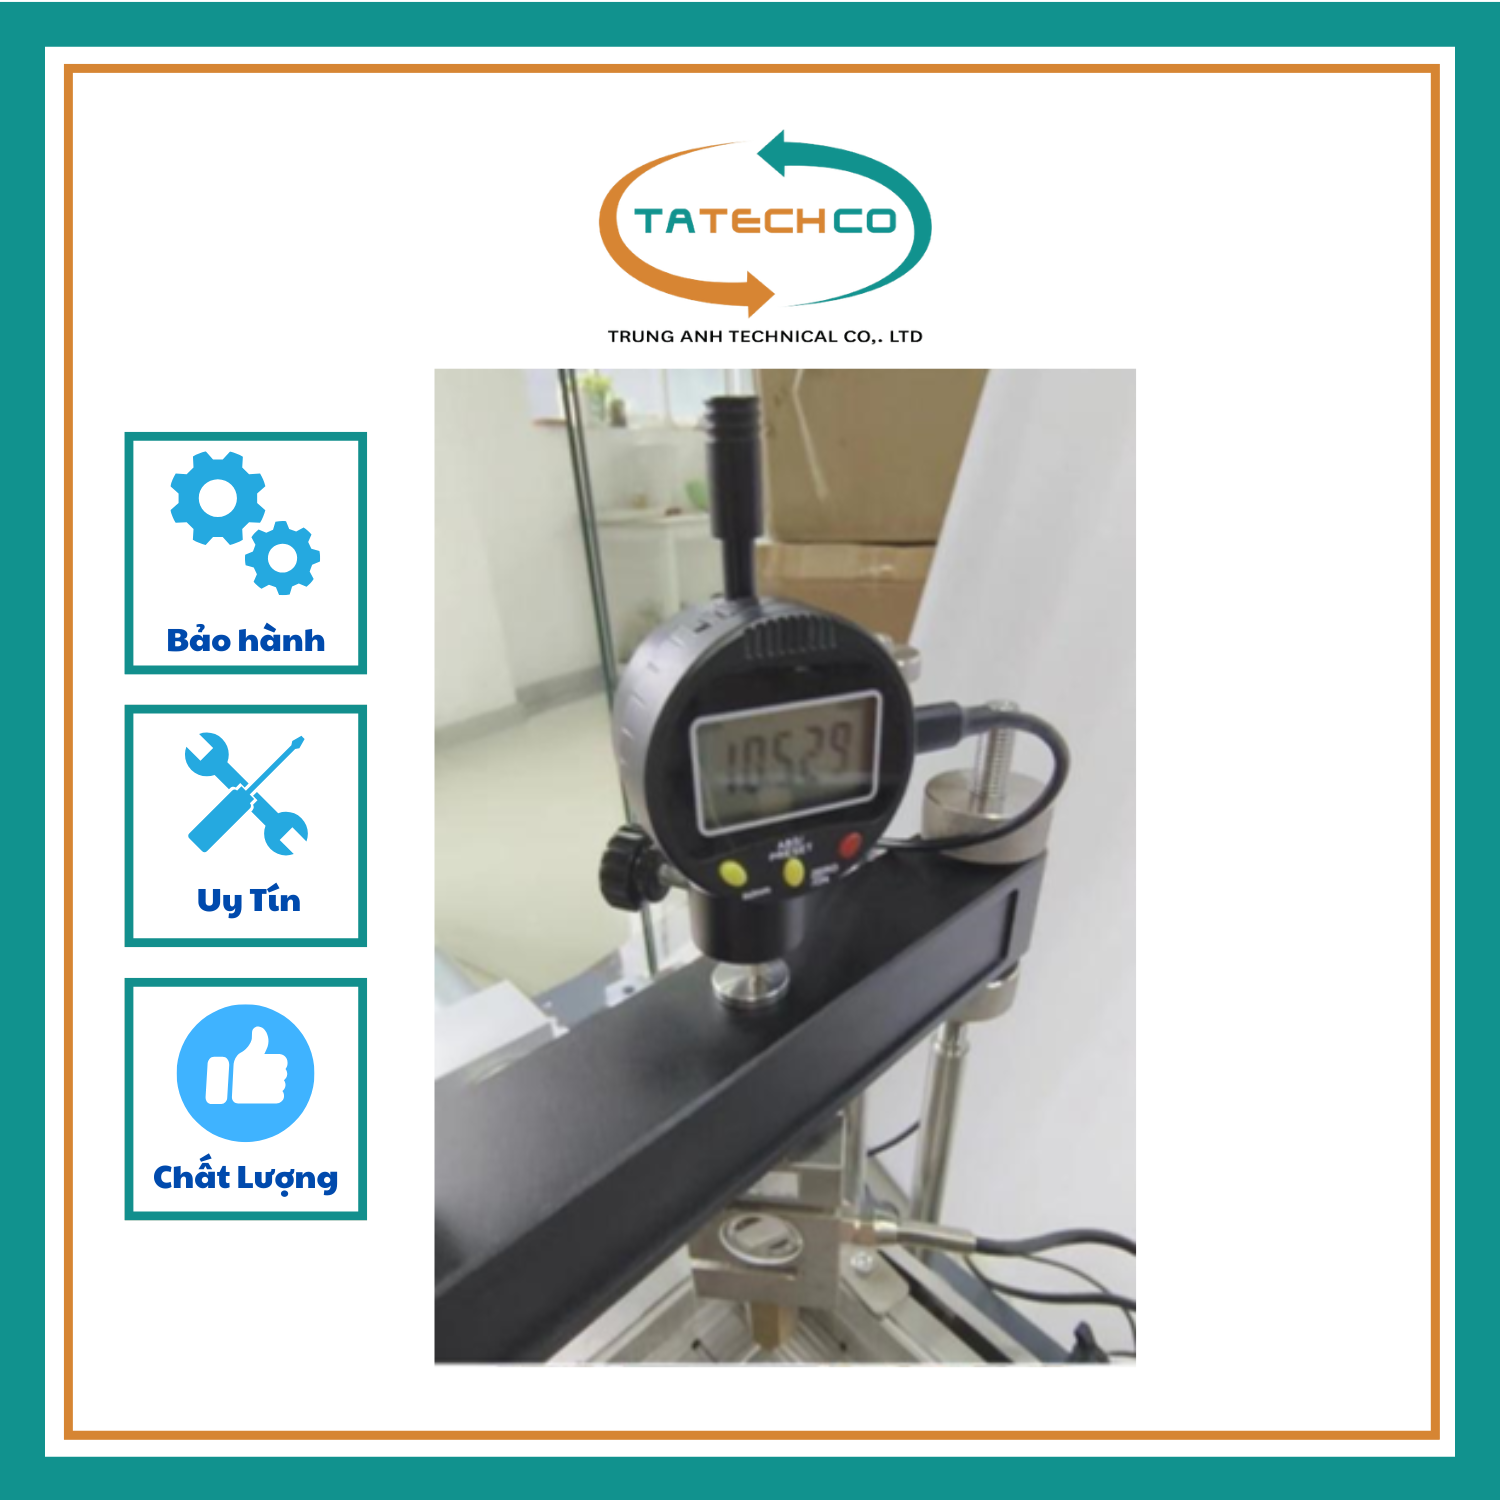
Trước khi bắt đầu thử nghiệm, cần điều chỉnh cảm biến chuyển vị thẳng đứng đến vị trí gần giá trị đo lớn nhất của cảm biến (xem Hình 4).
Hình 4. Trạng thái ban đầu của cảm biến chuyển vị thẳng đứng trước khi thử nghiệm.
V. HƯỚNG DẪN VẬN HÀNH
Thiết bị có thể được vận hành thông qua bảng điều khiển phía trước và các phím bấm.
Hình 5. Bảng điều khiển phía trước.
1. Giao diện điều khiển
Giao diện chính bao gồm:
-
Màn hình LCD màu xanh, độ phân giải 240 × 128.
-
Bàn phím điều khiển.
-
Các thông số thử nghiệm được hiển thị và có thể đọc trực tiếp trên màn hình LCD.
2. Chức năng các phím điều khiển
2.1. Phím Rate – Cài đặt tốc độ cắt
Phím "Rate" được sử dụng để cài đặt tốc độ cắt trong phạm vi 0,00001–9,99999 mm/phút.
Người sử dụng có thể cài đặt tốc độ cắt không đổi bằng cách:
-
Bước 1: Nhấn phím "Rate".
-
Bước 2: Nhập giá trị tốc độ bằng các phím số trên bảng điều khiển.
-
Bước 3: Nhấn phím "Enter" để xác nhận.
Ví dụ: Nhấn "Rate", sau đó nhập lần lượt các số 1, 2, 3, 4, 5, 6.
Màn hình LCD sẽ hiển thị tốc độ 1,23456 mm/phút.
Nhấn "Enter", động cơ sẽ chuyển động tiến với tốc độ 1,23456 mm/phút.
2.2. Phím Stop (R) – Dừng
Nhấn phím "Stop (R)" để dừng hoạt động của động cơ.
2.3. Phím Fast Moving – Di chuyển nhanh
-
Phím ▲: Di chuyển nhanh theo hướng tiến.
-
Phím ▼: Di chuyển nhanh theo hướng lùi.
-
Tốc độ di chuyển nhanh mặc định: 9,99999 mm/phút.
-
Chiều mũi tên biểu thị hướng chuyển động của động cơ.
2.4. Phím Enter – Xác nhận
Nhấn phím "Enter" để xác nhận và thực hiện lệnh điều khiển.
2.5. Phím Esc – Hủy lệnh
Nhấn phím "Esc" để hủy bỏ lệnh điều khiển đang được lựa chọn.